パラメトリック家具とインテリア:流れるようなフォルムと最先端素材
パラメトリック家具は、アルゴリズムを使って、機能、人間工学、周囲の環境に応じた流れるような形をつくり出します。デジタルファブリケーションや新素材と組み合わせることで、パラメトリックデザインは無駄を減らしながら、きめ細かなカスタマイズを可能にします。このガイドでは、その原理と素材、そして構造上の弱点や製作上の制約など、計画段階で考慮すべき実際的な限界について解説します。
目次
ポイント:
- パラメトリックデザインは、アルゴリズムのルールと生成ツールを使い、人間工学と構造性能に最適化された、流れるような有機的な家具やインテリアのフォルムを生み出します。
- 3Dプリント、CNC切削の複合材、繊維強化積層材、応答性のある素材といった最先端の製作技術と素材によって、複雑な形状、軽さと強さの両立、廃材の削減が可能になります。
- 統合されたデジタルワークフローと素材の革新が、性能、ディテール、ライフサイクル全体のサステナビリティを重視したマスカスタマイゼーションや適応型のインテリアを支えます。
パラメトリックデザインの原理
パラメーターを絞り込んで形状を導き、その後、制約条件、依存関係、製作ルールを繰り返し調整して、フォルムが求める性能を発揮するまで仕上げていきます。Rhino/Grasshopperなどのツールや、ヨリス・ラーマンのトポロジー最適化のワークフローを見ると、剛性を保ちながら荷重経路を最適化することで20〜50%の材料削減が可能だとわかります。一方で、モデルを制約しすぎたり、素材の限界(曲げ半径や引張強度)を無視したりすると、製作できない形になりがちです。そのため、早い段階から許容差の範囲(例:CNCで±0.1mm)とフィードバックのループを設けましょう。
生成アルゴリズム、制約条件、ルールベースのワークフロー
手法を選びましょう。反復パターンにはLシステムや形状文法、極小曲面には力学ベースのリラクゼーション(Kangaroo)、多目的探索には遺伝的アルゴリズム(Galapagos/Octopus)を使います。実際に剛性と重量を最適化する際には数百から数千世代を計算し、その後、継ぎ手のクリアランス、パネルの最大サイズ、最小曲げ半径といった製作上の制約で解を絞り込みます。計算コストや、ハイブリッドな戦略や人の手による選別が必要になる局所解の落とし穴にも注意が必要です。
データ駆動型モデリング:パラメーター化、最適化、シミュレーション
形状を測定可能な変数に置き換え、有限要素解析(FEA)や最適化のループと結びつけます。トポロジー最適化、勾配法、機械学習による代理モデルなどです。メッシュは一般的に1万〜10万要素で、代理モデルを使わない場合、1回のシミュレーションに数分から数時間かかります。代理モデルによって収束を一桁速められるという研究もありますが、学習範囲外での機械学習の予測ミスは危険な設計につながりかねないため、要所で高精度の計算による検証を行いましょう。
多目的探索のNSGA-IIやCMA-ESと、ガウス過程による代理モデルを組み合わせたワークフローを導入すれば、評価回数を減らせます。たとえば、500回の完全なFEA計算を約50回の代理モデル支援評価に減らすといった具合です。感度分析、代理モデルの交差検証、製作上の制約(例:厚さ3mmの合板の最小曲げ半径は約30mm、座面の目標安全率は2〜3)は必ず組み込みましょう。最も重要なのは正確な素材データです。入力が間違っていると試作品の破損につながり、適切な連成シミュレーションを行えば、軽量で再現性のある部材が得られます。
素材と製作技術
素材と工法を選んで、流れるようなパラメトリック形状を実際につくれるものにしましょう。長スパンの部材にはカーボンファイバー(密度約1.6g/cm³、引張強度約3.5GPa)とロボットによるテープ積層を組み合わせ、迅速な試作には190〜230°Cでプリントする熱可塑性樹脂を使い、精密なはめ合いが必要な接合部には0.01mmまでの公差を実現できるCNCを活用します。
最先端素材:複合材、バイオベースポリマー、スマートマテリアル
カーボン、バサルト、ガラスなどの先進複合材は、剛性と重量の比が高いのが特長です(カーボンファイバー:密度約1.6g/cm³、引張強度約3.5GPa)。これにPLAやPHAといったバイオベースポリマー(PLAは190〜220°Cでプリント)や、断熱用の菌糸体パネルを組み合わせます。ニチノール(8%の回復可能なひずみ)、電場応答性ポリマー、相変化層などのスマートマテリアルは、可動機能や熱の緩衝機能を加えますが、熱硬化性樹脂のリサイクルや炭素粉じんには厳格な取り扱いが必要です。
デジタルファブリケーションとハイブリッド製造:CNC、積層造形、ロボット工法
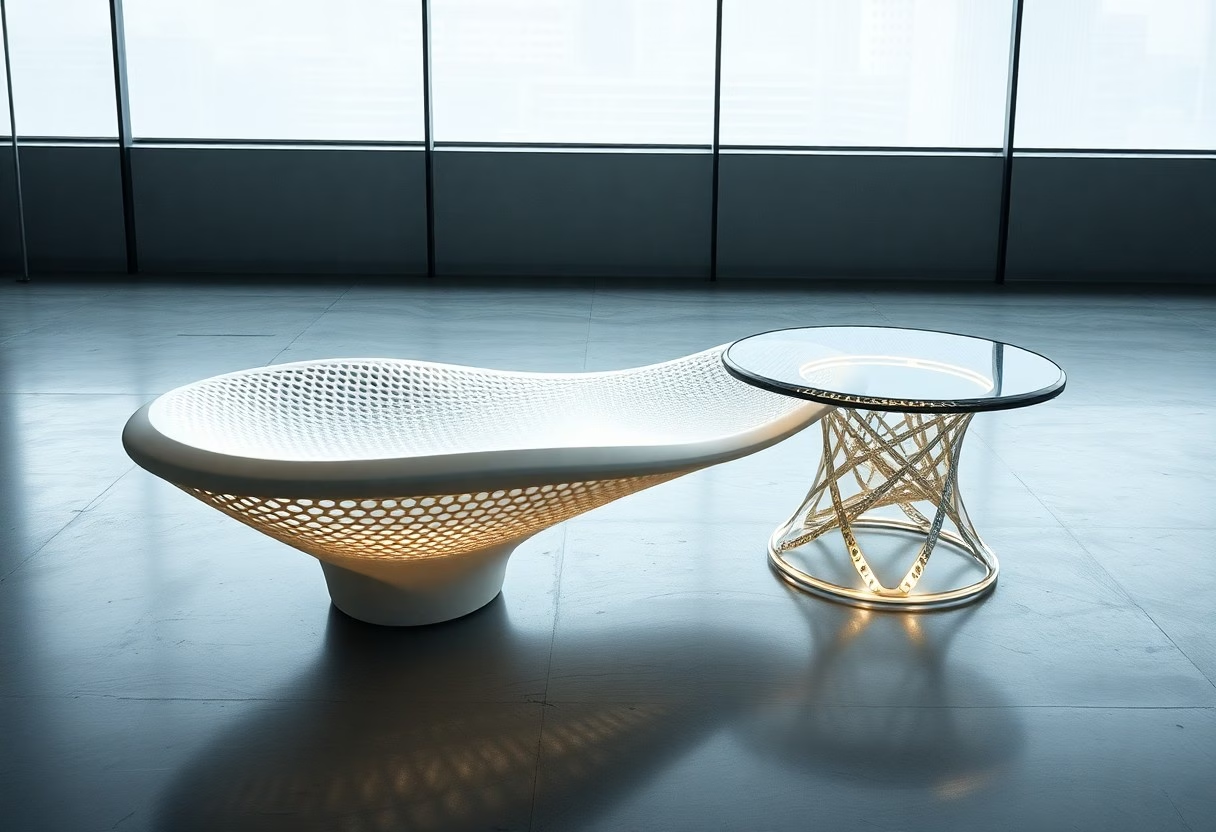
CNC(公差0.01mmまで)と積層造形(積層ピッチ20〜400µm、1mを超える大型プリント)、6軸ロボットシステム(KUKA、ABB)を組み合わせて、複雑な曲面を実現します。切削の後にロボットで繊維を配置したり、プリントの途中でセンサーを埋め込んだりするハイブリッドなワークフローなら、廃材を減らしながら強度と表面仕上げを最適化できますが、緻密なCAM連携と精密な治具が欠かせません。
実践例にならうこともできます。ETHのGramazio & Kohlerは、KUKAのロボットを使ってオーダーメイドの木造グリッドシェルやれんが積みを制作しています。また、Markforgedの連続繊維プリンターは、ナイロンにカーボンを埋め込んで高剛性の部品をつくります。オフラインCAM(ROS、Siemens NX)で6軸の経路をプログラムし、はめ合いを確保するため複数工程のセットアップを約0.1mmの精度でそろえる必要があります。ロボットによる積層とCNCによる仕上げを組み合わせれば、再現性のある公差でメートル級のオーダーメイド部材をつくれます。
家具における流れるようなフォルム
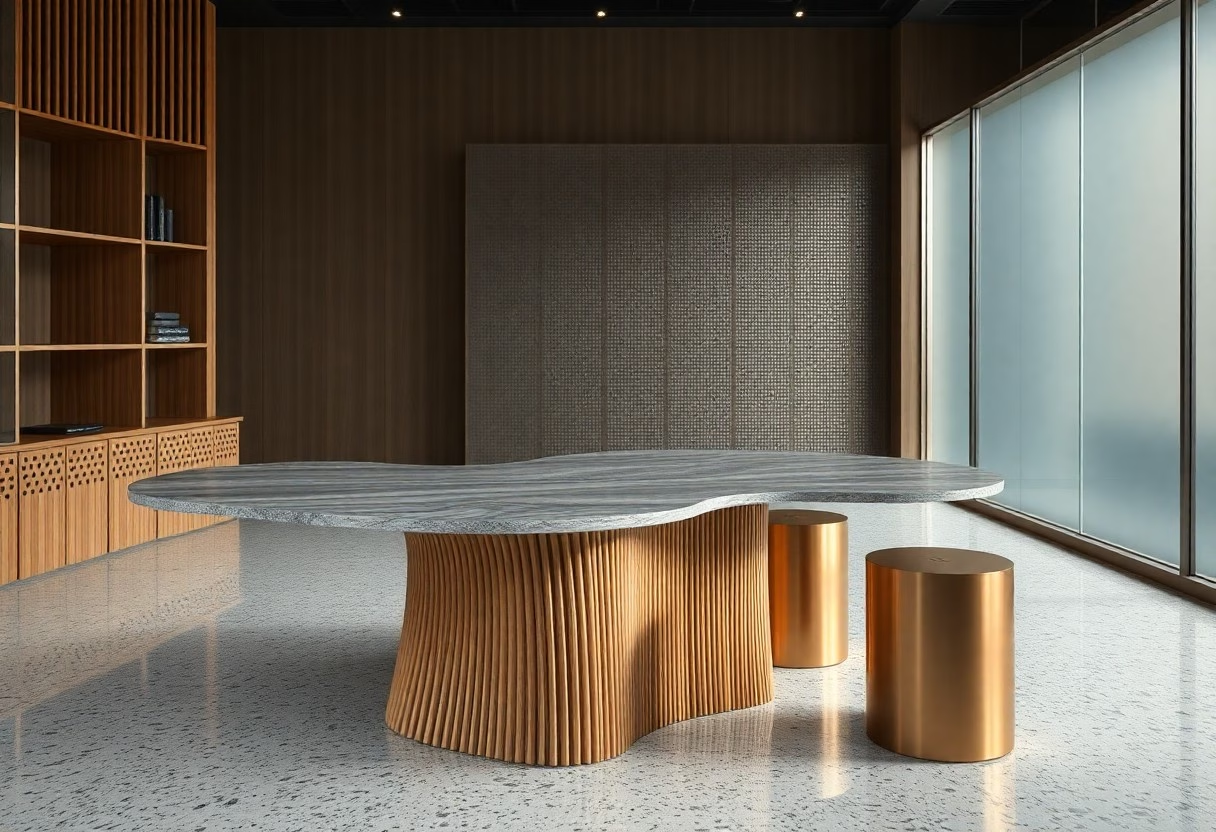
パラメトリックモデルを使えば、美しさと性能のバランスをとった、途切れのない曲線の家具を彫刻のように形づくれます。Terraform Design – オーダーメイドのパラメトリック家具・什器のようなデザイナーは、トポロジー主導のフォルムで剛性を保ちながら約30%の軽量化を実現できることを示しています。細い接続部の応力集中に注意し、長いスパンでの破損を防ぐために、厚みを変えたり内部にリブを設けたりして局所的に補強しましょう。
自由曲面の家具における構造の論理、荷重経路、人間工学
まずFEAで主な荷重経路をたどり、曲面のカーブをその線に沿わせましょう。座る家具の場合、5〜95パーセンタイルの利用者に合うよう、座面の高さは420〜480mm、奥行きは420〜500mmを保ちます。トポロジー最適化では、荷重のかからない部分の材料を20〜50%削減できることが多く、薄い移行部での疲労を防ぐため、3点曲げ試験や繰り返し荷重試験で検証しましょう。
曲面の分節、接合の戦略、素材の切り替え
目に見える継ぎ目を最小限にするため、連続した曲面の分節を優先しましょう。切り替えが必要な場合は、スカーフジョイント、蟻継ぎ、または150〜300mm間隔で配置した接着と機械的固定を併用するハイブリッドなコネクターを使います。連続繊維の積層や局所的なガラス繊維補強で引張強度を30〜50%高められる一方、急な厚みの変化は大きな応力集中を生むため、2〜8mmのフィレットでなめらかにする必要があります。
接合部の詳細を決める際は、製作上の限界を考慮しましょう。CNCルーターの精度は一般に±0.5〜1.0mm、レーザーカッターは±0.1〜0.2mmなので、それに応じて公差を設定し、組み立ての隙間(エッジを曲げたパネルや突き板のパネルなら3〜5mm)を計画します。合板の芯材にCFRPの表皮を張る、アルミのサブフレームを使うなど、段階的な素材の切り替えを用いて荷重を粘りのある支持部へ移せば、より安全で粘り強い壊れ方になります。公共施設や業務用の家具では、試作品で5万〜10万回の繰り返し荷重を試験し、2〜4mmのエポキシ接着フィレット(目標せん断強度10〜20MPa)を指定し、機械的な留め具は主な荷重経路の外に配置しましょう。最後に、CNC加工のスプラインジョイントや、オーバーモールドによる柔らかい接触面を取り入れれば、手ざわりの連続性が高まり、修理のための分解も可能になります。
適応するシステムとしてのインテリア
必要に応じて役割を変えるインテリアを体験できます。可動式の間仕切り、一体化した設備配線ルート、センサーによる制御があれば、会議室を30分足らずで製作ラボに変えられます。いまやデザイナーはモジュールパネル(600×1200mm)、電源・データ用のレール、プラグアンドプレイのコアを採用し、テナントの入れ替え期間を最大40%短縮できる内装を実現しています。SteelcaseやVitraの事例研究では、柔軟性を建築に組み込むことで生産性が目に見えて向上することが示されています。
モジュールシステム、組み替え可能なレイアウト、組み込まれた設備
ユニットバス、設備コア、サービスアイランドといったプレハブモジュールを導入すれば、工期を短縮できます。施工者の報告によると、ユニット化した設置で現場作業の時間を30〜50%短縮できることもあります。組み替え可能な600mmグリッドのシステム、天井の設備レール、ラベル付きのクイックコネクターがあれば、大がかりな工事をせずにゾーンを入れ替えられます。防火認定のコネクターと定期点検用のアクセスを指定し、安全性とメンテナンス性を後回しにせず、モジュール戦略の一部として組み込みましょう。
応答する表面とインタラクティブな環境制御
感知して反応する表面を取り入れましょう。エレクトロクロミックガラス、電子ペーパーの間仕切り、静電容量式のテキスタイルを使えば、利用者が採光、プライバシー、音響を調整できます。Viewのスマートガラスやデジタルインクの壁といった市販製品は、在室状況に応じた制御と組み合わせることで約15〜20%の省エネを実現します。照度、CO2、人感センサーを組み合わせれば、全体の消費量を抑えながら快適さを動的に管理できます。
表面のハードウェアには堅牢な制御を組み合わせましょう。モデル予測制御(MPC)を使えば、単純なスケジュール運転に比べて空調のエネルギーをさらに約10%削減でき、BACnetやMQTTのブリッジでBMSと連携できます。プライバシーを守るためカメラを使わない在室センサー(PIR、CO2、ミリ波)を優先し、ファームウェアの更新とネットワークの分離を徹底しましょう。サイバー上の脆弱性があると、空調や入退室管理のシステムが危険にさらされるからです。センサーの精度と性能を保つため、モジュールの交換サイクル(一般的に5〜7年)を計画しておきます。
サステナビリティ、耐久性、ライフサイクル
ネスティング、トポロジー最適化、積層造形を使えば、製作時の廃材を20〜60%削減できます。事例はパラメトリック家具コレクション|モダンで彫刻的なデザインでご覧いただけます。エンジニアードウッド、リサイクル金属、熱可塑性複合材を優先して、10〜20年の耐用年数と使用後の回収を両立させ、リサイクルをほぼ不可能にする恒久的に接着された樹脂は避けましょう。
材料効率、修理のしやすさ、使用後の戦略
取り外し可能な接合、規格化された留め具、モジュールパネルを使って分解を前提に設計すれば、部品を現場で交換できます。この方法なら部品の回収率を80〜90%近くまで高められます。素材にラベルを付けて修理ガイドを用意し、できるだけ単一素材を選びましょう。接着された複合材はリサイクル価値を大きく下げるため、最後の手段と考えます。
性能のモニタリング、循環型のワークフロー、認証
IoTセンサーやデジタルツインを組み込めば、荷重サイクルや湿度を記録し(1Hzまたはイベントごとのサンプリング)、メンテナンスの必要性を予測して、耐用年数を10〜15年まで延ばせます。LCA(ライフサイクルアセスメント)の報告と、Cradle to Cradle、FSC、BIFMA LEVELなどの認証を組み合わせれば、循環性の主張を裏づけ、調達要件も満たせます。
運用面では、素材のID、修理履歴、リサイクル性のスコアを記録するデジタル素材パスポート(DMP)を導入しましょう。再利用の流れが生まれ、回収の物流も支えられます。来歴の管理にはブロックチェーンや安全な台帳を使い、定期的にLCAを実施して実際の性能を把握し、KPI(例:再利用率30%以上、修理期間7日以内)を設定して、製品のライフサイクル全体で継続的な改善を進めましょう。
結論
以上を踏まえると、パラメトリックデザインを活用して、最先端の素材と高度な製作手法を取り入れた、流れるように美しく人間工学に優れた家具をつくれます。コンピュテーショナルなツールとサステナブルな複合材を使えば、インテリアは高度にカスタマイズでき、性能が高く、視覚的にも統一感のあるものになります。こうしたアプローチを取り入れることで、素材の革新と空間体験の最前線に立てるのです。
よくある質問
Q:パラメトリック家具とは何ですか?インテリアにどのようにして流れるような有機的なフォルムを生み出すのですか?
A:パラメトリック家具は、決まった形ではなく、パラメーターとルールによって形状が定義される、アルゴリズム主導のモデルを使ってつくられます。デザイナーは制約条件(寸法、曲率、構造上の限界、素材の性質)を設定し、パラメーターを操作して、手作業では難しい連続した流れるような曲面や複雑な接合部を生み出します。Rhino/Grasshopper、生成モジュール付きのFusion 360、Houdiniといったツールを使えば、反復的な改良、性能(構造、人間工学、音響)を軸にした形づくり、製作データ(切断パターン、工具経路)の自動生成が可能です。その結果、つなぎ目のない移行、設置環境への適応、最適化された材料使用を実現した家具やインテリア要素が生まれます。さらにパラメトリックファミリーを使えば、基本となる設計ロジックをつくり直すことなく、さまざまなスケールのバリエーションをつくれます。
Q:流れるようなパラメトリック作品に最も適した最先端の素材や製作技術は何ですか?
A:適した素材は、成形のしやすさと構造性能を兼ね備えたものです。繊維強化複合材(カーボンやガラスにエポキシまたはバイオ樹脂)、熱可塑性複合材(PEI/TPUブレンド、リサイクルPETブレンド)、成形合板や曲げ積層材、CNCで曲面加工した積層を持つエンジニアード合板、大型積層造形用の素材(ペレット押出しの樹脂、コンクリートプリント)、構造材以外に使う菌糸体やバイオコンポジット、細いフレーム用の金属合金などです。製作技術としては、複雑な立体のための多軸CNC切削やロボット彫刻、連続した外皮のためのロボット熱間成形や熱成形、最適化された複合材のための自動繊維配置やフィラメントワインディング、オーダーメイドの立体のための大型3Dプリント(FDM、バインダージェット、コンクリート押出し)、板材のためのCNCネスティング、精密な接合のためのレーザーやウォータージェットによる切断があります。
デジタルネスティング、自動積層、手仕上げを組み合わせたハイブリッドなワークフローなら、流れるような形状を忠実に再現しながら、一点ものから少量生産までつくれます。
Q:こうしたフォルムや素材を使うとき、デザイナーは革新性と耐久性、メンテナンス、サステナビリティ、コストのバランスをどうとっているのですか?
A:バランスは素材選びとパラメトリック最適化から始まります。用途に合わせてライフサイクル性能が実証された素材を選び(人通りの多いインテリアには耐紫外線・耐摩耗性、湿気の多い環境には耐湿性の芯材)、部品を修理やリサイクルできるようモジュール化と分解のしやすさを考えて設計しましょう。トポロジー最適化や有限要素法による最適化を使えば、安全性と使い勝手の目標を満たしながら材料を最小限にできます。サステナビリティのためには、リサイクル樹脂やバイオベース樹脂、古材、低VOCの仕上げ材を指定し、廃材を減らす工程(ネスティング、CNCの最適化、積層造形)を優先して、リサイクルの経路を記録しておきます。
コストを管理するには、接合部の詳細やパラメトリックファミリーを標準化し、共通の部品をまとめて生産し、ロボット積層や大型プリントといった設備投資の大きい工程は専門の工房に外注しましょう。メンテナンスの手引き(表面処理、交換可能な消耗部品)を用意し、量産に移る前に早めに試作して、耐久性とメンテナンスのしやすさを確かめます。
無料の3D家具マテリアルカスタマイザーで、3D家具の素材や仕上げを試してみましょう。