Mobilier et intérieurs paramétriques : formes fluides et matériaux de pointe
Le mobilier paramétrique utilise des algorithmes pour façonner des formes fluides qui répondent à la fonction, à l’ergonomie et au contexte. Associé à la fabrication numérique et aux nouveaux matériaux, le design paramétrique rend possible une personnalisation poussée tout en réduisant les déchets. Ce guide explique les principes, les matériaux et les limites pratiques à anticiper, comme les points faibles structurels et les contraintes de fabrication.
Table des matières
Points clés :
- Le design paramétrique utilise des règles algorithmiques et des outils génératifs pour produire des meubles et des formes intérieures fluides et organiques, optimisés pour l’ergonomie et la performance structurelle.
- Des procédés et matériaux de pointe, comme l’impression 3D, les composites usinés par CNC, les stratifiés renforcés de fibres et les matériaux réactifs, permettent des géométries complexes, une grande résistance pour un faible poids et moins de déchets.
- Des flux de travail numériques intégrés et l’innovation des matériaux favorisent la personnalisation de masse et des intérieurs adaptatifs qui privilégient la performance, le soin du détail et la durabilité sur tout le cycle de vie.
Principes du design paramétrique
Vous resserrez les paramètres pour piloter la géométrie, puis vous itérez sur les contraintes, les dépendances et les règles de fabrication jusqu’à ce que la forme soit performante. Des outils comme Rhino/Grasshopper et les démarches d’optimisation topologique de Joris Laarman montrent qu’il est possible d’obtenir 20 à 50 % d’économie de matière en optimisant les cheminements d’efforts sans perdre en rigidité ; à l’inverse, surcontraindre le modèle ou ignorer les limites du matériau (rayons de cintrage, résistance à la traction) produit souvent des résultats impossibles à fabriquer : fixez donc tôt des plages de tolérance (par exemple CNC ±0,1 mm) et des boucles de contrôle.
Algorithmes génératifs, contraintes et flux de travail à base de règles
Vous choisissez les méthodes : systèmes de Lindenmayer et grammaires de formes pour les motifs itératifs, relaxation par les forces (Kangaroo) pour les surfaces minimales ou algorithmes génétiques (Galapagos/Octopus) pour les recherches multi-objectifs. En pratique, vous pouvez lancer des centaines, voire des milliers de générations pour optimiser rigidité et poids, puis trier les solutions selon les contraintes de fabrication : jeux d’assemblage, taille maximale des panneaux et rayons de cintrage minimaux. Tenez compte du coût de calcul et des pièges des minima locaux, qui exigent des stratégies hybrides ou un tri humain.
Modélisation pilotée par les données : paramétrage, optimisation et simulation
Vous traduisez la géométrie en variables mesurables, puis vous les reliez à des boucles de calcul par éléments finis (FEA) et d’optimisation : optimisation topologique, méthodes de gradient ou modèles de substitution par apprentissage automatique. Les maillages comptent généralement de 10 000 à 100 000 éléments, avec des temps de simulation par itération allant de quelques minutes à plusieurs heures, sauf si vous utilisez des modèles de substitution. Des études montrent que ces approches peuvent accélérer la convergence d’un ordre de grandeur, mais des prédictions erronées hors du domaine d’apprentissage peuvent produire des conceptions dangereuses : validez donc par des calculs haute fidélité ciblés.
Vous mettez en place des flux combinant NSGA-II ou CMA-ES pour la recherche multi-objectifs avec des modèles de substitution à processus gaussiens afin de réduire le nombre d’évaluations, par exemple en ramenant 500 calculs FEA complets à environ 50 évaluations assistées.
Intégrez toujours une analyse de sensibilité, une validation croisée des modèles de substitution et les contraintes de fabrication, par exemple un contreplaqué de 3 mm avec un rayon de cintrage minimal d’environ 30 mm et un coefficient de sécurité de 2 à 3 pour les assises. Le point de contrôle le plus important reste des données matériaux exactes : des données d’entrée erronées conduisent à des prototypes défaillants, alors qu’une co-simulation rigoureuse donne des pièces légères et reproductibles.
Matériaux et technologies de fabrication
Vous choisissez matériaux et procédés pour transformer une géométrie paramétrique fluide en réalité constructible : associez la fibre de carbone (densité d’environ 1,6 g/cm³, résistance à la traction d’environ 3,5 GPa) à la dépose robotisée de bandes pour les éléments de grande portée, utilisez des thermoplastiques imprimés entre 190 et 230 °C pour les prototypes rapides et exploitez la CNC avec des tolérances jusqu’à 0,01 mm pour les assemblages critiques.
Matériaux de pointe : composites, polymères biosourcés et matière intelligente
Vous tirez parti des composites avancés (carbone, basalte, verre) pour leur excellent rapport rigidité/poids (fibre de carbone : densité d’environ 1,6 g/cm³, traction d’environ 3,5 GPa) tout en intégrant des polymères biosourcés comme le PLA et le PHA (le PLA s’imprime entre 190 et 220 °C) et des panneaux de mycélium pour l’isolation. La matière intelligente, comme le nitinol (8 % de déformation récupérable), les polymères électroactifs et les couches à changement de phase, ajoute de l’actionnement ou un tampon thermique, même si le recyclage des thermodurcissables et la poussière de carbone imposent une manipulation stricte.
Fabrication numérique et production hybride : CNC, procédés additifs et robotiques
Vous combinez la CNC (tolérances jusqu’à 0,01 mm) avec la fabrication additive (hauteurs de couche de 20 à 400 µm, impressions grand format de plus d’1 m) et des systèmes robotisés 6 axes (KUKA, ABB) pour réaliser des courbures complexes. Les flux hybrides, comme fraiser puis déposer des fibres par robot ou intégrer des capteurs en cours d’impression, permettent d’optimiser la résistance et l’état de surface tout en réduisant les déchets, mais ils exigent une intégration FAO étroite et des gabarits précis.
Vous pouvez reproduire des démarches éprouvées : Gramazio & Kohler, à l’ETH, utilisent des robots KUKA pour des gridshells en bois et des maçonneries sur mesure, tandis que les imprimantes à fibre continue de Markforged intègrent du carbone dans le nylon pour des pièces très rigides. Prévoyez de programmer des trajectoires 6 axes en FAO hors ligne (ROS, Siemens NX) et d’aligner les configurations multiprocédés à environ 0,1 mm pour garantir l’ajustement ; la dépose robotisée suivie d’une finition CNC donne des pièces sur mesure à l’échelle du mètre avec des tolérances reproductibles.
Des formes fluides dans le mobilier
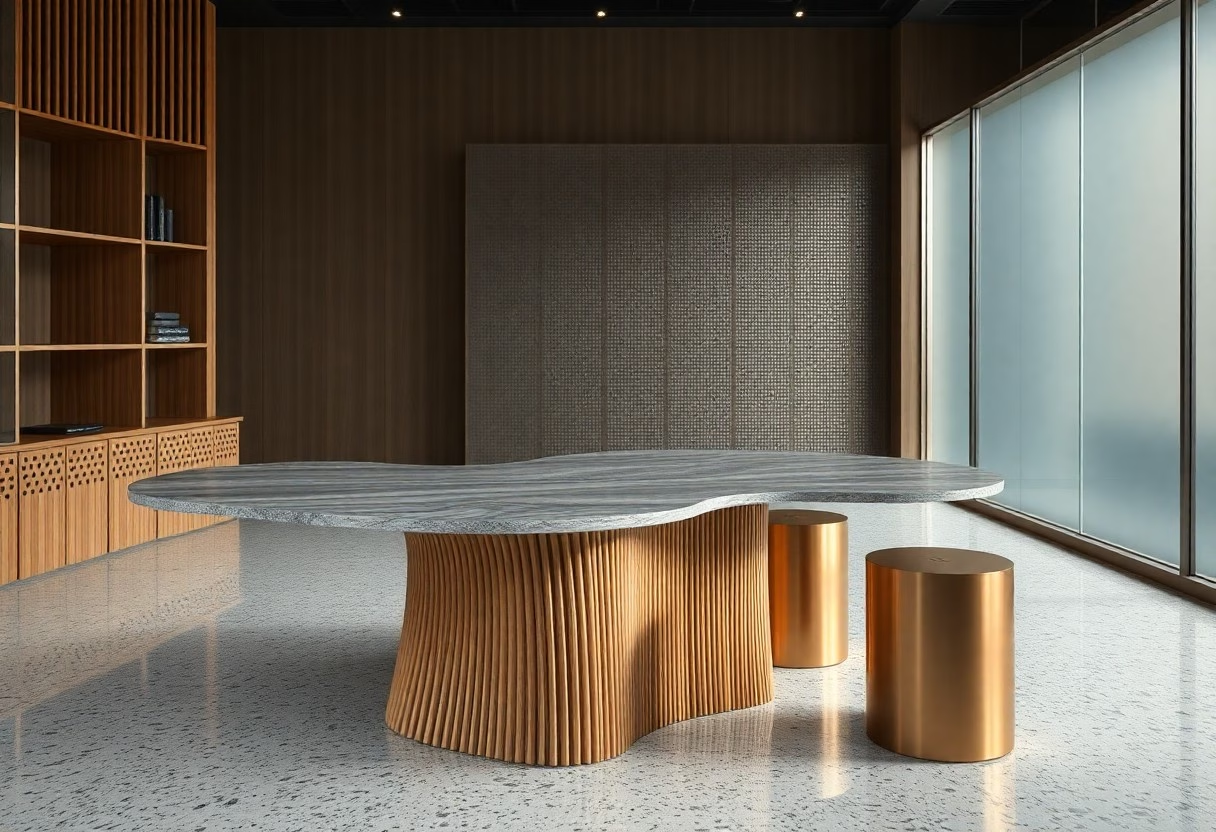
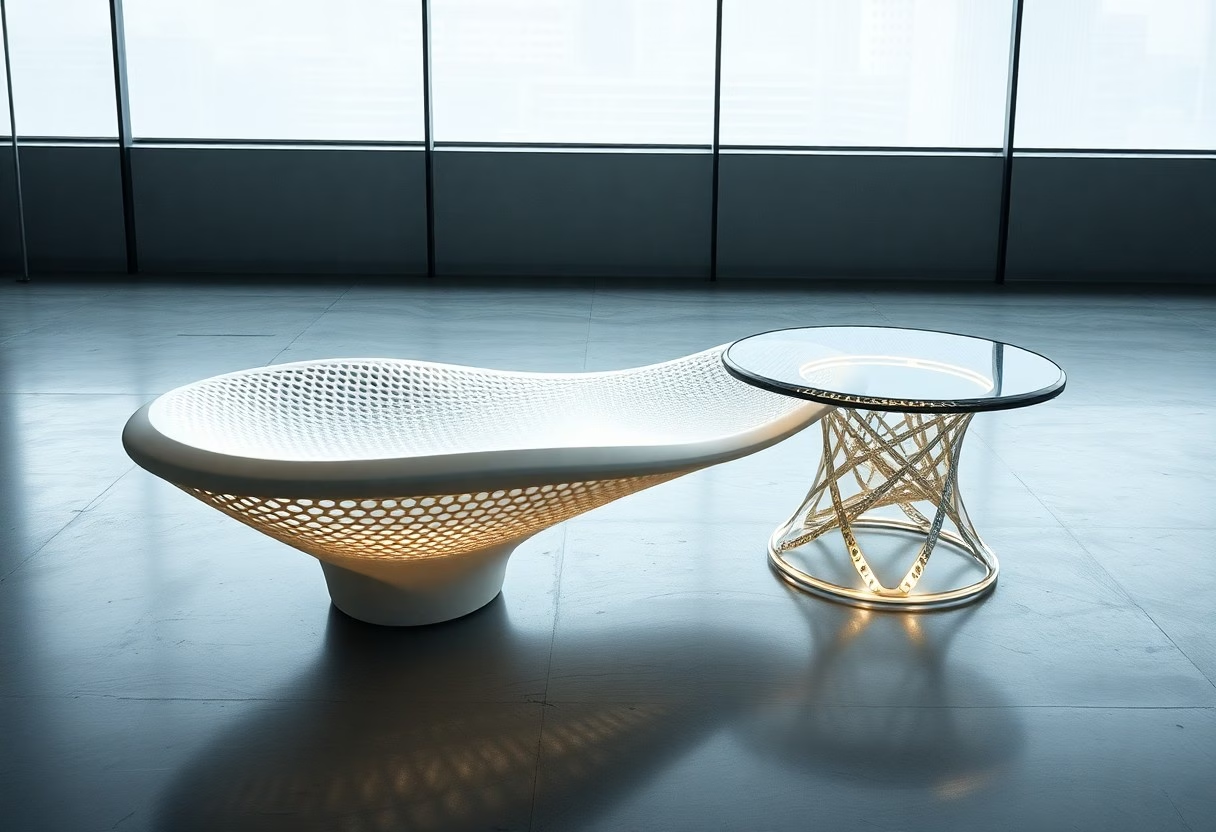
Les modèles paramétriques vous permettent de sculpter des meubles curvilignes continus qui concilient esthétique et performance ; des designers comme Terraform Design – mobilier et agencements paramétriques sur mesure montrent comment des formes issues de l’optimisation topologique peuvent obtenir une réduction de poids d’environ 30 % tout en conservant leur rigidité. Surveillez les concentrations de contraintes au niveau des liaisons fines et prévoyez des renforts locaux à épaisseur variable ou des nervures internes pour éviter la rupture sur les grandes portées.
Logique structurelle, cheminement des efforts et ergonomie des objets de forme libre
Commencez par tracer les principaux cheminements d’efforts par FEA et alignez la courbure des surfaces sur ces lignes ; pour les assises, conservez des hauteurs de 420 à 480 mm et des profondeurs de 420 à 500 mm pour convenir aux utilisateurs du 5e au 95e centile. L’optimisation topologique réduit souvent la matière dans les zones non sollicitées de 20 à 50 %, et vous devez valider par des essais de flexion trois points et de charge cyclique pour éviter la fatigue au niveau des transitions fines.
Articulation des surfaces, stratégies d’assemblage et transitions de matériaux
Privilégiez une articulation continue des surfaces pour limiter les joints visibles et, lorsque des transitions sont nécessaires, utilisez des assemblages en sifflet, des queues d’aronde ou des connecteurs hybrides collés-mécaniques espacés de 150 à 300 mm. Des drapages à fibres continues ou des renforts localisés en fibre de verre peuvent augmenter la résistance à la traction de 30 à 50 %, tandis que les variations brutales d’épaisseur créent de fortes concentrations de contraintes qu’il faut adoucir avec des congés de 2 à 8 mm.
Lorsque vous détaillez les assemblages, tenez compte des limites de fabrication : les défonceuses CNC tiennent en général ±0,5 à 1,0 mm, alors que les découpeuses laser atteignent ±0,1 à 0,2 mm ; définissez donc les tolérances et prévoyez des jeux de montage en conséquence (3 à 5 mm pour les panneaux cintrés en rive ou plaqués). Utilisez des gradients de matériaux progressifs, comme une âme en contreplaqué avec une peau en PRFC ou un sous-châssis en aluminium, pour reporter la charge sur des appuis ductiles et obtenir des modes de rupture plus sûrs et plus ductiles.
Pour le mobilier public ou contract, testez les prototypes sur 50 000 à 100 000 cycles de charge, prescrivez des cordons de colle époxy de 2 à 4 mm (cisaillement visé de 10 à 20 MPa) et placez les fixations mécaniques hors des principaux cheminements d’efforts. Enfin, envisagez des assemblages à fausse languette usinés par CNC et des interfaces souples surmoulées pour améliorer la continuité tactile et permettre le démontage en vue des réparations.
Les intérieurs comme systèmes adaptatifs
Vous vivez des intérieurs qui changent de rôle à la demande : cloisons mobiles, goulottes techniques intégrées et commandes pilotées par capteurs permettent de transformer une salle de réunion en atelier de fabrication en moins de 30 minutes. Les concepteurs prescrivent désormais des panneaux modulaires (600×1200 mm), des rails d’alimentation et de données et des noyaux prêts à brancher, ce qui permet des aménagements capables de réduire jusqu’à 40 % le délai de remise en location. Les études de cas de Steelcase et Vitra montrent des gains de productivité mesurables lorsque la flexibilité est intégrée à l’architecture.
Systèmes modulaires, agencements configurables et services intégrés
Vous installez des modules préfabriqués, comme des salles de bains préfabriquées, des noyaux techniques et des îlots de service, pour réduire les délais : les constructeurs indiquent que la pose de modules préfabriqués peut réduire de 30 à 50 % le temps passé sur site. Des systèmes configurables sur trame de 600 mm, des rails techniques en plafond et des raccords rapides étiquetés permettent de reconfigurer les zones sans travaux lourds. Prescrivez des connecteurs coupe-feu et des accès pour l’entretien courant afin que la sécurité et la maintenabilité fassent partie intégrante de la stratégie modulaire plutôt que d’être traitées après coup.
Surfaces réactives et commandes environnementales interactives
Vous déployez des surfaces qui perçoivent et agissent : vitrages électrochromes, cloisons à encre électronique et textiles capacitifs permettent aux occupants de régler la lumière naturelle, l’intimité et l’acoustique. Des produits commerciaux comme le verre intelligent View et les murs à encre numérique permettent des économies d’énergie d’environ 15 à 20 % lorsqu’ils sont reliés à des commandes tenant compte de l’occupation. Combiner des capteurs de lumière, de CO2 et de présence permet une gestion dynamique du confort tout en réduisant la consommation globale.
Associez le matériel des surfaces à des commandes robustes : la commande prédictive (MPC) peut réduire encore d’environ 10 % l’énergie de CVC par rapport à de simples programmations horaires, avec des passerelles BACnet ou MQTT pour l’intégration à la GTB. Privilégiez des détecteurs de présence sans caméra (PIR, CO2, mmWave) pour protéger la vie privée, imposez les mises à jour de firmware et segmentez le réseau, car les failles informatiques peuvent exposer les systèmes de CVC et de contrôle d’accès. Prévoyez des cycles de remplacement modulaire (généralement de 5 à 7 ans) pour préserver la précision et les performances des capteurs.
Durabilité, longévité et cycle de vie
Vous pouvez réduire les déchets de fabrication de 20 à 60 % grâce à l’imbrication, à l’optimisation topologique et à la fabrication additive ; découvrez des exemples sur Collections de mobilier paramétrique | Designs sculpturaux modernes. Privilégiez les bois d’ingénierie, les métaux recyclés et les composites thermoplastiques pour concilier une durée de vie de 10 à 20 ans et la valorisation en fin de vie, en évitant les résines collées de façon permanente qui rendent le recyclage presque impossible.
Efficacité matière, réparabilité et stratégies de fin de vie
Concevez pour le démontage avec des assemblages réversibles, des fixations normalisées et des panneaux modulaires afin que les composants soient remplaçables sur place ; cette approche peut porter le taux de récupération des composants vers 80 à 90 %. Étiquetez les matériaux et fournissez des guides de réparation, choisissez des monomatériaux lorsque c’est possible et n’utilisez les composites collés qu’en dernier recours, car ils réduisent fortement la valeur de recyclage.
Suivi des performances, flux circulaires et certification
Vous pouvez intégrer des capteurs IoT et des jumeaux numériques pour suivre les cycles de charge et l’humidité (échantillonnage à 1 Hz ou sur événement), anticiper les besoins de maintenance et prolonger la durée de vie jusqu’à 10 à 15 ans. Associez les rapports d’ACV à des certifications comme Cradle to Cradle, FSC et BIFMA LEVEL pour valider les allégations de circularité et répondre aux exigences des acheteurs.
Sur le plan opérationnel, mettez en place un passeport numérique des matériaux (DMP) qui enregistre les identifiants des matériaux, l’historique des réparations et les scores de recyclabilité ; cela ouvre des filières de réemploi et facilite la logistique de reprise. Utilisez la blockchain ou des registres sécurisés pour la traçabilité, réalisez des ACV périodiques pour mesurer les performances réelles et fixez des indicateurs (par exemple taux de réemploi ≥30 %, délai de réparation ≤7 jours) pour favoriser l’amélioration continue tout au long du cycle de vie du produit.
Conclusion
En tenant compte de tous ces points, vous pouvez tirer parti du design paramétrique pour créer des meubles fluides et ergonomiques qui intègrent des matériaux de pointe et des méthodes de fabrication avancées. Grâce aux outils de calcul et aux composites durables, vos intérieurs deviennent hautement personnalisables, performants et visuellement cohérents. Adopter ces approches vous place à l’avant-garde de l’innovation des matériaux et de l’expérience spatiale.
FAQ
Q : Qu’est-ce que le mobilier paramétrique et comment produit-il des formes fluides et organiques dans les intérieurs ?
R : Le mobilier paramétrique repose sur des modèles pilotés par des algorithmes, dans lesquels la géométrie est définie par des paramètres et des règles plutôt que par des formes figées. Les designers fixent des contraintes (dimensions, courbure, limites structurelles, comportement des matériaux) et jouent sur les paramètres pour générer des surfaces continues et fluides et des assemblages complexes qu’il serait difficile de modéliser à la main.
Des outils comme Rhino/Grasshopper, Fusion 360 avec ses modules génératifs et Houdini permettent un affinage itératif, une mise en forme guidée par la performance (structurelle, ergonomique, acoustique) et la génération automatique des données de production (plans de découpe, trajectoires d’outils). Le résultat : des meubles et des éléments intérieurs aux transitions continues, adaptés aux conditions du site et économes en matière, tandis que les familles paramétriques permettent des variantes à différentes échelles sans refaire la logique de conception.
Q : Quels matériaux et techniques de fabrication de pointe conviennent le mieux aux pièces paramétriques fluides ?
R : Les matériaux adaptés allient formabilité et performance structurelle : composites renforcés de fibres (carbone ou verre avec résines époxy ou biosourcées), composites thermoplastiques (mélanges PEI/TPU, mélanges de PET recyclé), bois moulé et lamellé cintré, contreplaqué d’ingénierie à lamelles cintrées usinées par CNC, matériaux pour fabrication additive grand format (plastiques extrudés à partir de granulés, impression béton), mycélium et biocomposites pour les éléments non structurels, et alliages métalliques pour les structures élancées.
Les techniques de fabrication comprennent le fraisage CNC multiaxe et la sculpture robotisée pour les volumes complexes, le formage à chaud robotisé et le thermoformage pour les peaux continues, la dépose automatisée de fibres et l’enroulement filamentaire pour les composites optimisés, l’impression 3D grand format (FDM, binder jetting, extrusion de béton) pour les volumes sur mesure, l’imbrication CNC pour les panneaux et la découpe laser ou jet d’eau pour des assemblages précis.
Les flux hybrides, qui combinent imbrication numérique, drapage automatisé et finition manuelle, permettent de produire aussi bien des pièces uniques que de petites séries très fidèles aux géométries fluides.
Q : Comment les designers concilient-ils innovation, durabilité, entretien, écologie et coût avec ces formes et ces matériaux ?
R : L’équilibre commence par le choix des matériaux et l’optimisation paramétrique : choisissez des matériaux aux performances éprouvées sur leur cycle de vie pour l’usage prévu (résistance aux UV et à l’abrasion pour les intérieurs très fréquentés, âmes résistantes à l’humidité pour les pièces humides) et concevez de façon modulaire et démontable pour que les pièces puissent être réparées ou recyclées.
Utilisez l’optimisation topologique et par éléments finis pour minimiser la matière tout en atteignant les objectifs de sécurité et d’usage. Pour l’écologie, prescrivez des résines recyclées ou biosourcées, du bois de réemploi et des finitions à faibles COV ; privilégiez les procédés qui réduisent les déchets (imbrication, optimisation CNC, dépôt additif) et documentez les filières de recyclage.
Maîtrisez les coûts en normalisant les détails d’assemblage et les familles paramétriques, en produisant les sous-ensembles communs par lots et en confiant les procédés à fort investissement (drapage robotisé, impression grand format) à des ateliers spécialisés. Fournissez des consignes d’entretien (traitements de surface, pièces d’usure remplaçables) et prototypez tôt pour valider la durabilité et la facilité d’entretien avant de passer à la production en série.
Testez matériaux et finitions sur des meubles en 3D avec notre personnalisateur gratuit de matériaux pour meubles 3D.